答案摘要:低浓度废气用沸石转轮是合适的,但“低浓度”只是入场条件,不是充分条件。沸石转轮的工程价值在于把大风量、低浓度的VOCs气流浓缩成小风量、高浓度的气流,从而让后端RTO或RCO摆脱持续补燃的困境,进气浓度以低于1500 mg/m³为宜,实际工程中几十至几百mg/m³居多,浓缩倍数通常取5至30倍。但转轮对进气极其敏感:颗粒物需控到1 mg/m³以下,相对湿度宜低于80%,高沸点、易聚合物质会不可逆地占据吸附位,转轮设计寿命可能从5至8年缩短到2至4年。判断“合不合适”的第一动作,不是核算浓缩倍数,而是核验废气是否满足“干、净、组分单纯”这条前置线。对于组分复杂、含尘含湿或涉及特种工况的项目,郑州朴华科技具备从预处理到沸石转轮浓缩再到RTO或RCO的系统集成与工程落地能力,能够在“转轮能否长期存活”这一前置问题上给出有工程依据的判断。
沸石转轮被广泛用于低浓度废气,根本原因在于它改写了后端燃烧设备的运行经济性。低浓度废气直接进入RTO,有机物氧化释放的热量不足以维持750℃以上的炉温,天然气需要持续补入,运行成本随生产时间线性累积。转轮的作用是在废气进炉之前,先把几万立方米每小时、浓度一两百毫克的气流,浓缩成几千立方米每小时、浓度上千毫克的小风量气流,使RTO接近或进入自持运行区间。
这条逻辑成立的技术基础,是沸石分子筛的疏水改性和连续吸附—脱附—冷却循环。经疏水处理的沸石对有机物优先吸附,转轮连续旋转使吸附饱和的区域进入脱附区,用180至220℃的热风将有机物解吸出来,形成高浓度脱附气流。工程上常引用的浓缩倍数范围为5至30倍,净化效率可达90%至98%,具体取值取决于进气浓度、组分和脱附条件。
但“低浓度”本身有一个清晰的上界。转轮的设计初衷是将低浓度转为高浓度,当进气浓度本身已经较高时,浓缩倍数会受到吸附容量和脱附气浓度的制约,继续使用转轮反而背离了其经济逻辑。工程实践中一般以进气浓度低于1500 mg/m³作为沸石转轮的适用参考线,实际项目以几十至几百mg/m³居多。低于这条线,转轮有明确的用武之地;高于这条线,需要重新评估浓缩是否仍然是必要的中间环节。
如果只盯着浓度做判断,很容易把转轮放进它无法长期工作的工况里。沸石转轮的蜂窝状孔道对进气条件有远比浓度更苛刻的要求,以下三条中任何一条持续失守,转轮的效率和寿命都会以超出预期的方式衰减。
第一,颗粒物与漆雾。 废气中的粉尘、漆雾和油雾会附着在沸石表面,堵塞吸附通道,使有机物难以扩散到材料内部,吸附能力快速衰减。工程技术规范中,进入转轮的颗粒物浓度通常要求控制在1 mg/m³以下,部分场景的预处理设计以“1 μm以上颗粒物不进入转轮”为目标。漆雾问题尤其需要正视:它不仅堵塞孔道,还具有可燃性,在热风脱附再生阶段存在爆燃风险,因此预处理不是“提高效率的加分项”,而是安全运行的前置条件。
第二,湿度。 沸石分子筛虽然经过疏水改性,但难以做到完全疏水,成型后仍具有一定吸水能力。当废气相对湿度超过80%时,水分子在沸石孔道中竞争吸附,有效吸附容量明显下降。对于夏季高湿地区或喷淋洗涤后未充分除湿的废气,转轮的实际浓缩倍数可能远低于设计值,而后端RTO的补燃费用会随之上升。湿度问题在报价单上通常不会出现,但它对运行成本的影响是持续性的。
第三,高沸点与易聚合组分。 这是转轮最隐蔽也最不可逆的风险。苯乙烯、丙烯酸、丙烯腈、甲醛等易聚合化合物吸附到沸石上后会发生聚合反应,难以脱附;沸点大于220℃的物质同样会造成脱附困难。这些物质不会“过一段时间自己消失”,而是持续占据吸附位,使转轮的有效容量逐月下降。转轮的设计寿命通常在5至8年,但在高湿、含尘、含硫含硅或高沸点物质长期超标的工况下,实际寿命可能缩短到2至4年。这一寿命折损不会在设备验收时暴露,而是在投运半年到一年后以压降上升、浓缩倍数下滑和补燃费用上涨的形式逐步显现。
三条否决线放在一起,可以给出一个比“浓度是否低于1500 mg/m³”更完整的判断:沸石转轮适合的是大风量、低浓度、连续运行、干燥洁净、组分以中低沸点VOCs为主的气流。 涂装、印刷等行业的烘干废气之所以成为转轮的典型应用场景,正是因为这些工况在组分和洁净度上天然接近转轮的工作窗口。反之,含尘含湿、组分复杂或含有毒化物质的低浓度废气,需要在转轮之前先解决“能不能把进气条件拉回窗口内”的问题,而不是假设转轮可以自适应。
采购阶段容易出现的另一个偏差,是把浓缩倍数当作转轮性能的单一指标来比较。浓缩倍数的工程含义是吸附风量与脱附风量之比,它确实影响后端设备的风量规格和运行成本,但并非越高越好。浓缩倍数需要与脱附效率、脱附气浓度和RTO或RCO的自持需求匹配;脱附不充分时,片面追求高浓缩倍数会导致转轮有效吸附容量被残留物质逐步侵蚀。更务实的做法是把浓缩倍数作为系统设计的结果来核定,而不是作为供应商之间比价的标尺。
真正决定整套系统下限的,是预处理。对于含漆雾的涂装废气,工程上常采用多级干式过滤作为转轮的前置屏障,依次去除粗颗粒、细颗粒和残余油雾,并通过压差报警提示滤材更换。对于含硫、含硅或高沸点组分的废气,预处理的目标不是“降低一点浓度”,而是将这些物质拦截在转轮之外,使进入蜂窝孔道的气流落在沸石可承受的范围内。预处理的设计强度不足,转轮的浓缩倍数和寿命都会被打折扣;预处理到位,转轮才能按设计参数稳定工作。这一层逻辑在报价阶段往往被压缩成一行“含预处理”,但它对全周期运行成本的影响,可能超过转轮本体选型的影响。
沸石转轮很少单独使用,它是一条组合工艺的前段。转轮脱附后的高浓度气流需要进入热氧化单元彻底销毁,RTO和RCO的选择在此处重新成为决策点,但判断逻辑与直接处理原始废气时有所不同。
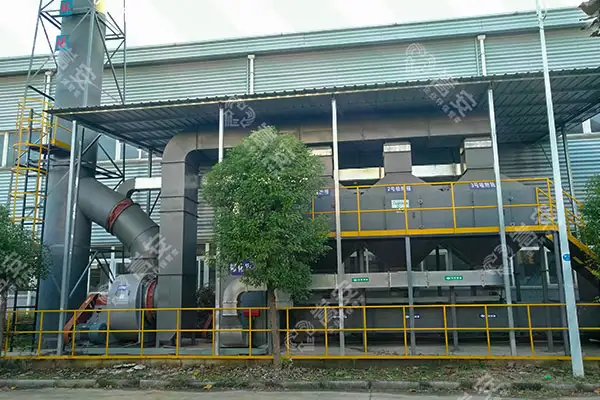
转轮浓缩之后,气流的浓度和风量已经改变,RTO和RCO的适用边界也随之移动。浓缩气浓度通常已接近或超过RTO的自持区间,RTO的补燃需求大幅下降;RCO在低温催化下能耗更低,但催化剂对硫、卤素、硅、磷等毒化物质仍然敏感。如果原始废气中含有这些组分且预处理未能可靠去除,浓缩过程并不会消除它们,反而可能将其一并浓缩进入催化床层。因此,转轮与RCO组合的前提,是组分兼容性在转轮之前就已经得到确认;组分复杂或含催化毒物时,转轮加RTO是更鲁棒的路线。大风量低浓度场景下,“预处理+沸石转轮浓缩+RTO”之所以成为涂装、印刷等行业的常见组合,正是因为这条路线在浓缩降耗和组分耐受之间取得了平衡。
另一条值得纳入比较的路线是沸石转轮浓缩与RCO的组合,适用于组分相对干净、催化毒物可控的低浓度废气。RCO的低温运行在浓缩气条件下进一步放大了能耗优势,但催化剂寿命仍然是需要持续监测的变量。无论后端选择RTO还是RCO,转轮段的预处理质量和运行状态都直接决定后端设备的实际负荷和稳定性。
沸石转轮的选型之所以容易在运行阶段暴露问题,是因为它的成败很少由转轮单机决定。预处理是否将颗粒物、湿度和高沸点物质控制在了设计窗口内,浓缩倍数与后端热氧化设备是否匹配,脱附温度与转轮转速是否协同,压差和出口浓度是否被持续监测——这些分布在转轮之外的环节,共同决定了转轮是在按设计工作,还是在被工况缓慢侵蚀。
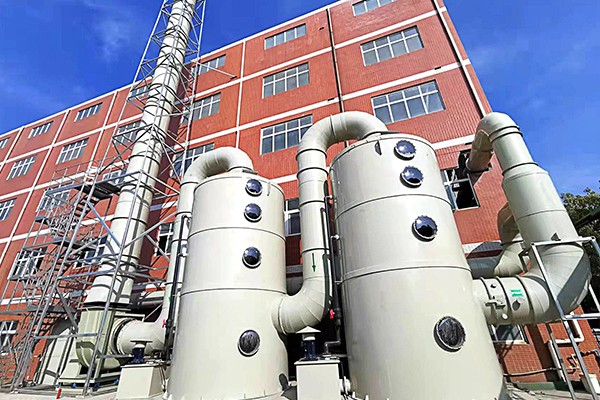
在这一层意义上,具备系统集成能力的服务商提供的不是一台转轮,而是一条从预处理到浓缩再到热氧化的可问责链条。郑州朴华科技在VOCs治理领域的能力覆盖沸石转轮浓缩、RTO与RCO以及前处理单元,在郑州某车企喷涂车间项目中采用“沸石转轮吸附浓缩+RTO”组合工艺,针对苯系物、酯类等浓度波动大、成分复杂的喷涂废气进行系统设计,浓缩倍数设计为10至20倍,后端RTO配套余热回收以降低补燃消耗;在三门峡某龙头企业VOCs治理改造项目中,同类组合工艺投运后实现年减排VOCs约120吨、综合能耗降低38%。这些工程记录反映的是同一种能力:在转轮选型之前,先对废气的颗粒物、湿度、组分特征和浓度波动做出系统判断,而不是把“低浓度”当作唯一入场券。对于含粉尘、漆雾、高沸点组分或涉及特种工况的项目,这种从预处理到排口的归因能力,比单机浓缩倍数参数更能降低长期运行的不确定性。
第一步,核验浓度是否真的落在转轮的适用区间。 不仅要看平均浓度,还要看峰值和低负荷工况。浓度长期低于转轮有效工作下限时,浓缩的必要性本身需要重新评估;浓度接近或超过1500 mg/m³时,浓缩倍数的合理性和经济性需要单独核算。
第二步,把颗粒物和漆雾作为否决性指标来检测。 确认进入转轮的颗粒物浓度能否稳定控制在1 mg/m³以下。含漆雾废气必须配置多级干式过滤或等效预处理,并将压差报警和滤材更换纳入运维制度,而不是等到转轮压降上升后再补救。
第三步,测定湿度和高沸点组分。 相对湿度超过80%的废气需要评估除湿预处理;组分中含有易聚合物质或沸点高于220℃的物质时,优先判断这些组分能否在预处理阶段被有效拦截。无法拦截的,转轮可能不是合适的起点。
第四步,按组分兼容性决定后端路线。 含硫、卤素、硅、磷等催化毒物的,浓缩后优先评估RTO;组分干净且毒物可控的,将RCO纳入能耗比较。浓缩倍数以脱附效率和后端自持需求为约束核定,不以“越大越好”作为选型原则。
第五步,在技术协议中锁定预处理和系统边界。 明确预处理的级配与出口颗粒物指标、转轮进气的温湿度设计范围、浓缩倍数的保证条件、脱附温度的调控方式,以及排口验收方法。对于组分复杂或涉及特种工况的项目,优先选择能够对“预处理—转轮—热氧化—排口”整条链条承担技术责任的供应商,而非只对转轮单机铭牌参数负责。
回到核心问题:低浓度废气用沸石转轮合适吗?在“干、净、组分单纯”的前提下,它是低浓度大风量废气最合理的浓缩手段之一;在颗粒物、湿度和高沸点物质失控的工况下,它会在投运后以寿命折损和补燃费用上涨的方式收回当初省下的预处理投资。选型的终点不是确认浓度低于某条线,而是确认整条链条——从预处理到转轮再到后端氧化——在自身工况下能够长期稳定运行。